 0996-26-3630
 0996-26-3076


なぜ公差が厳しくなるとコストが上がるのか
ワイヤーカット放電加工は、荒加工・中仕上げ・仕上げと、放電現象を利用して、加工回数を増やして、精度を高めていく加工です。公差が±1〜2μmといった精密な範囲になるほどこの加工回数が増えるため、加工時間そのものが長くなります。加えて、この精度を安定して出すためには、高精度なワイヤーカット放電加工機を使用する必要があり、設備の稼働チャージも高くなります。
目安として、寸法公差が±2μmを下回るあたりから加工の難易度が跳ね上がり、コストもそれに比例して増加していく傾向があります。
また、「±0.01mm(精密加工)」と「±0.001mm(超精密加工)」とでは、求められる検査体制も変わってきます。±0.01mm程度であれば、実際の加工をしている工場内での検査で完結できる範囲ですが、±0.001mmの超精密領域になると、測定室の温度環境や使用する測定器を高精度な物に変え、なおかつお客様とすり合わせを行いながら進める必要が出てきます。
図面でよく見かける「過剰公差」の傾向
設計現場から届く図面の中には、嵌合部分や機能性を上げる必要性がない外形部分、逃げ面、非接触面といった箇所に厳しい公差が指定されているケースが見受けられます。
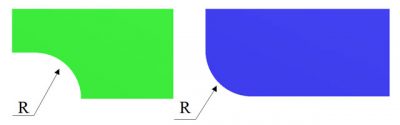
代表的な例がコーナーRです。機能上ほとんど影響のないコーナーRに対して、必要以上に小さいR寸法が入っていたり、±1μmのような厳しい寸法公差が入っているケースがありますが、コーナーRのような形状はそもそも測定自体が難しく、厳しい公差を設定しても検証が困難になりがちです。コーナーRの測定限界や設計時の考え方については、下記のコラムをご確認ください。
>>ワイヤーカット加工における「コーナーR」の限界と設計時の注意点
過剰公差を防ぐための設計チェックポイント
① 製品性能に関係しない箇所の公差は緩める
タップ穴や逃がし穴など、製品の機能に直接関与しない部位にまで厳しい寸法公差を設定する必要はありません。機能に影響する箇所とそうでない箇所を切り分け、後者は加工しやすい公差に緩めることが、コストの最適化につながります。
② 逃がし部に過剰な精度を求めない
ワイヤー加工で逃がし部を設ける場合、厳しい公差を持たせる必要は基本的にありません。逃がし部はあくまで干渉回避が目的であることが多いため、精度要求は機能に関わる範囲内にとどめておくことが望ましいです。
③ 公差を適用する箇所は図面上で明確にする
同じピッチ精度が求められる穴群の中に、寸法公差のある穴とない穴が混在している場合は、公差を適用する穴だけを図面上にきちんと明記することが重要です。ここが曖昧なままだと、全ての穴に高精度公差が適用されていると解釈されてしまい、本来不要な工数がかかってしまう可能性があります。
④ 寸法の基準の取り方を見直す
端面を基準にして外形からの距離に厳しい公差を指定すると、加工難易度が上がりやすくなります。基本的には外形の中心から左右・上下に振り分ける形の指示にすることが望ましい場合が多いです。
ワイヤーカット加工はお任せください
公差の指示は、製品の機能を守るために本当に必要な範囲にとどめることが、結果としてコストダウンと納期短縮につながります。
超硬加工.COMを運営する㈱キンコーでは、公差指示の見直しによるコストダウン・納期短縮についてのご提案が可能です。図面の公差設定でお悩みの際は、ぜひお気軽にご相談ください。