 0996-26-3630
 0996-26-3076

ハニカム金型とは
ハニカム金型とは、四角形や六角形などの格子状断面を持つ構造体を、押出成形によって連続的に製作するための金型です。「ハニカムダイス」「ハニカム押出金型」とも呼ばれます。
一般的なハニカム金型は、材料を取り込む供給穴と、成形品の隔壁をつくる格子状のスリットで構成されます。裏面から入った材料が金型内部を通り、表面のスリットから押し出されることで、連続した格子形状になります。
ハニカム構造は、流体との接触面積を確保しながら圧力損失を抑えやすい構造のため、自動車の排ガス浄化触媒用担体、各種フィルタ、熱交換器などに使用されています。
スリット幅は成形品の隔壁厚み、格子ピッチはセル密度や開口寸法に直結します。セル密度は1平方インチ当たりのセル数を示す「cpsi」で表され、数値が高いほど格子が細かくなります。
ハニカム金型の加工が難しい4つの理由
1. スリット幅を均一にそろえる必要がある
一部だけ幅が異なると、成形品のセル壁に厚みの差が生じ、強度や流体特性のばらつきにつながるため、成形品の厚みをそろえるには、すべてのスリットを同じ幅で加工する必要があります。
2. 格子ピッチの累積誤差が生じやすい
格子形状は一定のピッチで連続します。1ピッチごとの誤差が小さくても、加工本数が増えると金型全体では大きなずれになります。単独のスリットの精度だけでなく、全体の累積精度を管理しなければなりません。
3. 深さ方向の溝幅を一定に保ちにくい
スリットの入口と底部で幅が変わると、材料の流れが不安定になります。特に深い微細溝では、電極消耗や加工条件の影響によって、溝が太鼓形状やテーパー形状になりやすいため、深さ方向の精度管理が必要です。
4. 使用中の摩耗が成形品質に影響する
セラミックス粉体などを押し出す場合、成形材料との摩擦によってスリット部が摩耗します。長期間使用する金型では、摩耗部分に超硬合金を採用することが必要です。
ハニカム金型を製作する際の注意点と対策
成形条件から金型仕様を決める
金型の仕様は、成形品の外形だけで決まりません。成形材料、セル形状、セル密度、隔壁厚み、開口寸法、押出量などを確認し、スリット幅、格子ピッチ、溝深さ、供給穴、加工範囲を設定します。
必要以上に厳しい公差は、加工時間やコストの増加につながります。成形品質に影響する箇所を明確にし、必要な精度に絞ります。
電極精度と消耗を管理する
形彫り放電加工では、電極形状が加工面に転写されます。そのため、電極自体の加工精度に加え、放電中の電極消耗も考慮します。加工位置や回数に応じて条件を補正し、溝幅と深さをそろえます。
超硬化する範囲を選ぶ
ハニカム金型の材質には、熱処理した鋼材や超硬合金などがあります。超硬合金は耐摩耗性に優れる一方、鋼材よりも欠けやすく、加工コストも上がります。そのため、金型全体を超硬合金で製作する方法だけでなく、摩耗しやすい成形部のみを超硬化する方法も有効です。
金型サイズ、成形材料、要求寿命、交換方法を踏まえ、寿命とコストのバランスが取れる構造を検討します。
加工事例
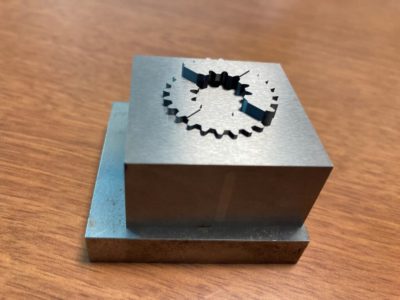
超硬 ハニカム形状加工品(35×35×t7)

当社では、押し出し金型をイメージしたサンプルとして、超硬へのハニカム形状加工を行っています。
まず超硬材に対して研磨加工を行い、平面度を作り込みます。次に、ワイヤーカットで作成した電極を使用し、形彫放電加工にて四隅および中央部にハニカム形状の微細溝加工を施しました。ハニカム形状の溝幅は0.15±0.005mmで仕上げています。
超硬という難削材に対して、このレベルの微細かつ高精度な溝加工が可能なのは、マシニング加工・ワイヤー放電加工・形彫放電加工といった複数の加工技術を組み合わせて、長年お客様のご要望に応えてきた蓄積によるものです。
当社は超硬合金・難削材への微細溝加工、微細穴加工を得意としております。格子形状や寸法によって適切な工法が変わりますので、まずは図面またはポンチ絵の段階でご相談ください。
ハニカム金型・微細溝加工は超硬加工.COMにご相談ください
ハニカム金型は、スリット幅の均一性・格子ピッチの累積精度・深さ方向の直進性という3つの精度をすべて満たす必要がある、難易度の高い金型です。加えて、摩耗によるスリット幅の変化が製品仕様に直結するため、成形部の超硬化が寿命対策として有効になります。
当社では、超硬合金に対して溝幅0.15±0.005mmのハニカム形状微細溝加工を行った実績があり、形彫放電加工・ワイヤー放電加工・研削加工を組み合わせた対応が可能です。
ハニカム形状に限らず、微細溝・微細穴を含む金型でお困りの際は、お気軽にご相談ください。