 0996-26-3630
 0996-26-3076


タングステン部品を製作したくても、対応できる加工会社は限られます。超硬材や難削材を扱う会社でも、形状や要求精度によっては対応できません。
加工が難しい原因は、硬さだけでなく、材種によって生じる粘りや工具への負荷です。高精度に仕上げるには、切削だけに限定せず、放電加工や研削・研磨を組み合わせます。
超硬加工.COMでは、レアメタル・難削材の加工ノウハウを活かし、タングステンの微細・精密加工に対応しています。
タングステン加工が難しい理由
タングステンと超硬材では加工時の挙動が異なります。タングステンと超硬合金は別の材料です。超硬合金は、炭化タングステンなどの硬質粒子をコバルトやニッケルなどの結合材で焼結した複合材料です。一方、純タングステンやタングステン合金は金属材料で、材種や製造状態によっては切削時に粘りが生じます。
この粘りによって切削抵抗が大きくなり、加工面にむしれやバリが生じやすくなります。超硬材を加工できる設備でも、同じ工具や条件をそのまま使えるとは限りません。
タングステン加工の注意点と対策
材質と要求仕様を事前に確認する
最初に確認するのは、材質、純度、材料規格、素材の状態です。あわせて寸法公差、平面度、平行度、面粗さなどの要求を整理します。これにより、適した工具や加工工程を選びやすくなります。
工具と加工条件を材質に合わせる
切削加工では、工具への負荷と加工熱を抑える条件を設定します。工具摩耗を確認しながら条件を調整することで、寸法変化や加工面の荒れを防ぎます。
複数の加工方法を組み合わせる
切削だけで完成させようとすると、工具への負荷や加工時間が増えます。輪郭やスリット、複雑形状は放電加工、寸法や面粗さの仕上げは研削・研磨というように、加工方法を使い分けます。
切削から研削・研磨まで工程を設計
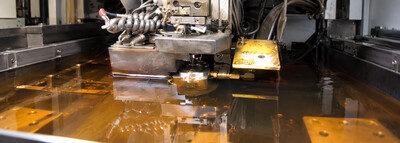
高精度なマシニング加工、ワイヤーカット放電加工、細穴放電加工、研削加工、研磨加工に対応しています。複数の加工方法を組み合わせながら、材質、製品形状、要求精度に合わせて加工します。
微細形状・複雑形状の高精度加工
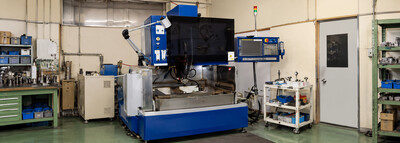
当社では20台以上の放電加工機を保有し、最小径φ0.03mmのワイヤーによるワイヤーカットと、最小径φ0.03mmの電極による細穴放電加工に対応しています。加工は温度変化が少ない環境で行い、顕微鏡や三次元画像測定器で精度を確認します。対応精度は材質、形状、サイズによって異なるため、図面をもとに判断します。
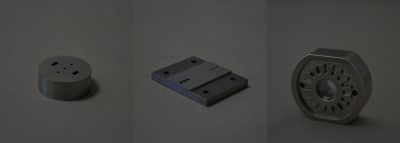
半導体製造装置向けタングステン部品の実績

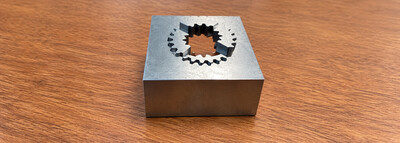
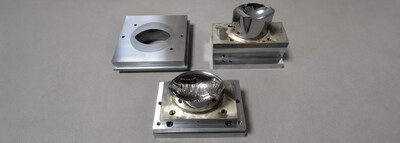
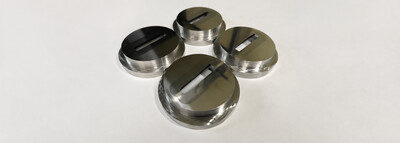
25mm×40mm×3.8mmのタングステン製半導体装置部品を製作した事例です。
放電加工で下穴を設け、中心部の穴をワイヤーカットで仕上げ、テーパー加工から研磨まで行いました。加工精度は±0.005mm、平行度・平面度はいずれも0.005mm以内です。
タングステンの精密加工は超硬加工.COMにご相談ください
超硬加工.COMでは、切削、放電、研削・研磨を組み合わせ、タングステンにおいても、微細形状や複雑形状の精密加工に対応します。最終仕様が決まっていない段階でも、お気軽にご相談ください。