 0996-26-3630
 0996-26-3076

押出金型(押し出し金型)は、押出成形で製品の断面形状を決める金型です。パイプやフィルム、アルミ形材など身近な製品の多くがこの押出金型を通してつくられており、金型の精度が製品の寸法や表面の仕上がりを左右します。
とくに金型を摩耗させやすい材料を押し出す場合や、ミクロン単位の精度が求められる場合は、材料の出口となるダイス部の材質と加工精度が、製品の品質と金型の寿命を大きく分けます。本記事では、押出金型の主な種類と構造を整理したうえで、超硬を用いた精密押出金型の製作ポイントを、当社の製作事例とともにご紹介します。
押出金型とは
押出成形は、材料に圧力をかけて金型の開口部から押し出し、断面が一定の長い製品を連続してつくる加工方法です。このとき使う金型が押出金型で、「ダイ」や「ダイス」とも呼ばれます。
製品の断面形状は、基本的に金型出口の形状で決まります。ただし樹脂などでは、材料の流れ方や温度、押出速度によって出口の形どおりの断面にならないこともあるため、それを見込んだ設計が欠かせません。
押出成形は樹脂のほか、アルミなどの金属、ゴム、セラミックス、食品といった幅広い材料に使われています。どの材料でも、金型にひずみがあれば製品の寸法精度が落ち、材料が通る流路の面が荒れていたり汚れが付いていたりすると、製品の表面に筋などの不良が生じます。押出金型は、製品の品質を大きく左右する部品といえます。
押出金型の主な種類
押出金型は、押し出す材料と製品の形によって種類が分かれます。代表的なものは次のとおりです。
・樹脂の押出成形:シートやフィルムをつくるTダイ、パイプやチューブをつくるサーキュラーダイ(丸ダイ)、窓枠のような複雑な断面をつくる異形ダイ、電線を覆う被覆用ダイなど
・アルミの押出成形:中空部のない形材をつくるソリッドダイス、オス型とメス型を組み合わせて中空の形材をつくるホローダイス(ポートホールダイスなど)
・セラミックスの押出成形:自動車の排ガス浄化フィルタなどに使われるハニカム構造体を成形するハニカムダイス
大きさや構造は種類ごとに大きく異なりますが、材料が最後に通り抜ける出口部分の形状精度と面の状態が製品を決める点は共通しています。なお当社は、こうした押出金型のなかでも、ミクロン台の精度が求められる小径・微細形状のダイス部の製作を得意としています。
押出金型の精度と寿命を左右する2つのポイント
押出金型の性能は流路の設計にも左右されますが、ここでは金型の製作段階で決まる、ダイス部の「材質」と「加工精度」の2点を解説します。
①ダイス部の材質:摩耗への強さ
押出成形では、材料が高い圧力で金型に押し付けられながら通過します。そのため使い続けるほどダイス部は摩耗し、フィラー入りの樹脂のように硬い粒子を含む材料では摩耗が早く進みます。出口の寸法が摩耗で変われば、製品の寸法がずれたり、表面に筋状の不良が出たりします。
摩耗への対策として、ダイス部に使われる材料の一つが超硬合金です。超硬合金はタングステンカーバイドを主成分とする非常に硬い材料で、耐摩耗性に優れ、押出成形の金型にも用いられています。一方で靭性が低く、欠けや割れが起きやすい性質もあるため、材質だけでなく金型の構造まで含めた検討が必要です。
②ダイス部の形状精度と面の仕上げ
製品の断面寸法は出口の寸法精度で決まり、材料が通る面が荒れていれば製品の表面品質も落ちます。ダイス部には、形状の精度と鏡面に近い仕上げの両方が求められます。
ただし超硬は非常に硬いため、ドリルなどの切削加工で形をつくることが難しく、放電加工や研削、研磨を組み合わせて加工します。出口の抜き形状を高い精度で仕上げる代表的な方法がワイヤー放電加工です。
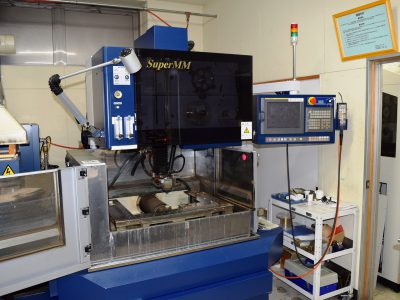
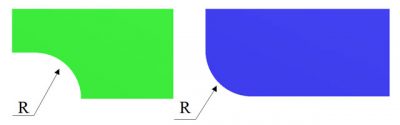
ワイヤー放電加工では、形状の内側の角に、ワイヤーの半径に放電のすき間を足した分の丸み(R)が付きます。そのため角Rの小さい形状ほど細いワイヤーが必要になり、加工時間とコストが増えます。当社では最小φ0.03mmのワイヤーを用いて、最小インコーナーR0.023mmまで加工が可能です。必要な角Rや公差を図面の段階で見極めることが、精度とコストの両立につながります。
当社の製作事例:超硬押出金型
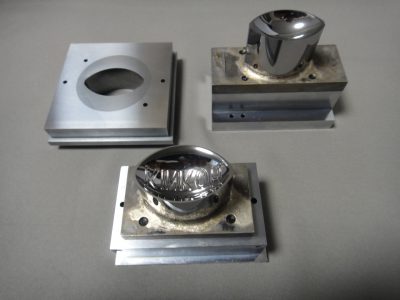
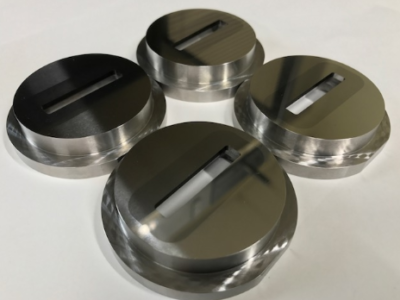
超硬押出金型(φ60×φ50×15L、加工精度±0.005mm)
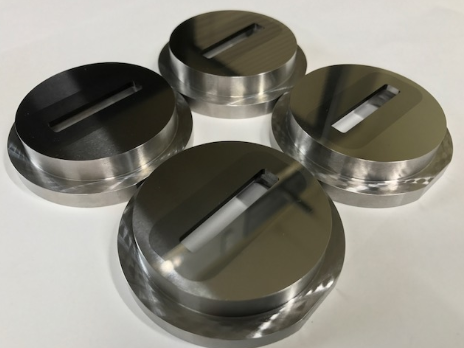
産業機器向けに製作した押出金型です。円筒状の外周部には真空焼を施したSKD11を使い、中央のダイス部には超硬を焼き嵌めしています。
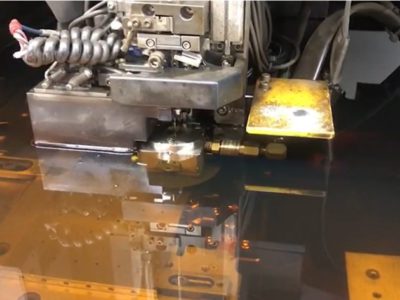
ダイス部は、焼き嵌め後に細穴放電加工で下穴を開け、ワイヤー放電加工で長方形の抜き形状を高精度に加工しました。材料が入る側には、放電加工で片側20°の傾斜を付けています。さらに長方形の内部形状と傾斜部に流体研磨で鏡面ラップを施し、高精度な押出しを安定して続けられる金型に仕上げています。
この1型の製作には、旋盤・フライス加工、熱処理、円筒研削、研磨、焼き嵌め、放電加工、ワイヤーカットと、多くの工程を組み合わせています。硬く欠けやすい超硬を相手に、工程ごとの精度を積み重ねられるかどうかが、押出金型の仕上がりを左右します。
押出金型の製作・ダイス部の超硬化は超硬加工.COMへ
押出金型の品質を大きく左右するのが、材料の出口となるダイス部の材質、形状精度、面の仕上げです。超硬加工.COMを運営する㈱キンコーは、40年を超える超硬加工のノウハウをもとに、精密金型を設計から製作・組立まで一貫して手がけています。20台以上の放電加工機による微細放電加工や、最小インコーナーR0.023mmのワイヤー放電加工に、焼き嵌め・ロウ付け・鏡面ラップといった職人技を組み合わせ、超硬のダイス部を高い精度で仕上げます。
・摩耗が早く、金型の交換や修正の頻度を減らしたい
・ミクロン単位の寸法精度が求められる押出金型が必要
・角Rの小さい形状や複雑な断面のダイス部を超硬でつくりたい
押出金型の製作やダイス部の超硬化でお困りの案件がございましたら、ぜひ当社にご相談ください。
>>精密金型 設計・製作サービスはこちら
>>お問い合わせはこちら